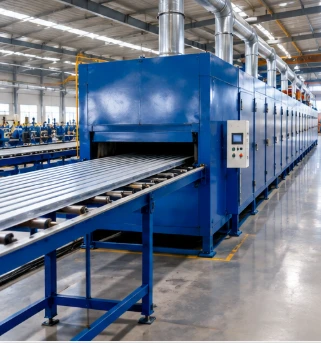
La domanda globale di sistemi a griglia per controsoffitti è alle stelle, alimentata da massicci sviluppi di infrastrutture commerciali, ristrutturazioni di uffici e moderne costruzioni residenziali. Per i produttori di materiali da costruzione e gli investitori che desiderano entrare o espandersi in questo settore, il messaggio è chiaro:la produzione tradizionale a bassa velocità non può più competere.
In qualità di produttore leader di macchinari per la profilatura industriale, esploriamo come passare a un modello modernolinea di produzione completamente automatica di griglie a T per soffittista cambiando il panorama finanziario per i proprietari di fabbriche in tutto il mondo e massimizzando il loro ritorno sull’investimento (ROI).

1. Eliminazione dei costi di manodopera attraverso l'integrazione totale della linea
In passato, la produzione di T principali, trasversali e angolari richiedeva molteplici configurazioni separate, alimentazione manuale e manodopera intensiva per il taglio e la punzonatura dei ganci. Ciò non solo ha rallentato la produzione, ma ha anche introdotto un elevato margine di errore umano.
Le nostre ultime linee di produzione di griglie a T ad alta velocità utilizzano sistemi PLC Siemens o Mitsubishi completamente integrati. L'intero processo, dallo svolgimento e dalla punzonatura al volo ad alta velocità, alla profilatura continua e al taglio idraulico continuo, richiedesolo 1 o 2 operatori. Riducendo drasticamente i costi generali del lavoro, le fabbriche possono riallocare le risorse per l’espansione del mercato.
2. Velocità e precisione: il segreto degli ordini di volume elevato
Nella catena di fornitura dell’edilizia B2B, la velocità vince gli appalti. Quando un distributore ha bisogno di migliaia di metri lineari di griglia a T per il progetto di un grattacielo, una macchina standard da 15 m/min semplicemente non può consegnare in tempo.
L'ingegneria moderna ha portato velocità di produzione stabili fino a35–40 metri al minuto. In combinazione con la servoalimentazione ad alta precisione e matrici di punzonatura in acciaio legato, la linea di produzione garantisce che ogni meccanismo a scatto di interblocco (clip finale) venga perforato con precisione millimetrica. Ciò garantisce un assemblaggio in loco rapido e impeccabile per l'utente finale, rafforzando la reputazione del tuo marchio per la qualità premium.
3. Efficienza dei materiali e tecnologia antigraffio
Con i prezzi dei coil di acciaio in costante fluttuazione, gli sprechi di materiale possono intaccare direttamente i margini di profitto di un produttore. Garantiscono avanzati sistemi di interruzione volantetaglio a scarto zero, garantendo l'utilizzo di ogni millimetro di acciaio zincato preverniciato (PPGI).
Inoltre, la progettazione personalizzata dei rulli utilizza rulli Cr12/GCr15 temprati sotto vuoto con cromatura dura. Ciò impedisce qualsiasi graffio superficiale sulla superficie verniciata della griglia a T, eliminando completamente i tassi di scarto del prodotto e garantendo una finitura bianco opaco incontaminata ad ogni singolo ciclo.
4. Soddisfare le diverse richieste del mercato (personalizzazione)
Il mercato globale non utilizza un’unica dimensione uniforme della griglia a T. Europa, Medio Oriente e Sud-Est asiatico presentano tutti lievi variazioni nell'altezza del profilo (ad es. 38 mm rispetto a . 32 mm) e nella larghezza (24 mm standard rispetto a . 15 mm linea sottile).
Investire in una linea di produzione versatile consente ai produttori di adattarsi rapidamente. Con i design dei rulli a cassetta o le stazioni di formatura facilmente regolabili, il passaggio tra le diverse specifiche del profilo diventa semplice, consentendo alla tua fabbrica di soddisfare contemporaneamente gli standard del mercato locale e di quello di esportazione.

Per supportare il mercato globale in forte espansione, la nostra officina ha recentemente spedito tre modelli completi, progettati su misuraLinee di profilatura a soffitto con griglia a Tai clienti nel Sud-Est asiatico e nel Sud America. Ogni linea è stata sottoposta a un rigoroso test di funzionamento a secco continuo di 24 ore prima di ricevere la certificazione di imballaggio idoneo alla navigazione secondo gli standard di esportazione.