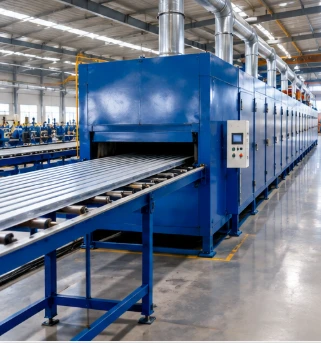
Nella produzione diPannelli per controsoffitto in gesso laminato PVC 600x600mm, mantenere una superficie uniforme e tagliente pulita è fondamentale per conquistare quote di mercato. Anche i difetti minori, come bolle d'aria sotto la pellicola in PVC, delaminazione dei bordi in climi umidi o angoli scheggiati del gesso, possono portare a reclami da parte dei clienti e a lotti rifiutati.
Basato su anni di esperienza di messa in servizio sul campo con il nsAttrezzature per la produzione di soffitti in gesso PVC 600x600, il nostro team di ingegneri ha riepilogato i 4 principali difetti di produzione, le loro cause profonde e le soluzioni pratiche.
1. Bolle d'aria e vesciche sotto la pellicola in PVC
Il problema:Piccole sacche d'aria o bolle irregolari compaiono sulla superficie decorativa del PVC subito dopo la laminazione.
Cause principali:
La polvere residua di gesso sulla superficie grezza del pannello impedisce il contatto diretto con la colla.
Rivestimento di colla non uniforme o pressione insufficiente del rullo pressore.
Aria intrappolata tra la pellicola in PVC e il pannello a causa di una tensione inadeguata della pellicola.
Soluzioni:
Aggiornamento della rimozione della polvere:Assicurarsi che il rullo di pulizia a doppia spazzola e l'aspiratore industriale funzionino alla massima aspirazione prima che il pannello entri nella stazione di incollaggio.
Calibrare i rulli di colla:Controllare lo spazio tra il rullo dosatore e il rullo applicatore per mantenere uno spessore di colla uniforme (tipicamente35–50 g/m²).
Regolare la pressione pneumatica:Aumentare la pressione dell'aria sui rulli di pressione in silicone e garantire che l'albero di svolgimento del film in PVC abbia una tensione costante del freno a polvere magnetica.
2. Peeling e delaminazione dei bordi (specialmente in climi caldi/umidi)
Il problema:La pellicola decorativa in PVC o il foglio di alluminio posteriore iniziano a staccarsi dai bordi dopo lo stoccaggio o l'installazione.
Cause principali:
Basso contenuto di solidi nell'adesivo a base acqua o diluizione della colla inadeguata.
La bassa temperatura ambiente dell'officina rallenta l'adesività iniziale della colla.
Soluzioni:
Utilizzare adesivo di alta qualità:Selezionare una colla specializzata a base d'acqua da PVC a gesso con un contenuto solido di almeno48%–52%. Evitare una diluizione eccessiva con acqua.
Utilizzare il preriscaldamento a infrarossi:Accendere le lampade riscaldanti IR prima della sezione di pressatura per attivare rapidamente l'adesivo, garantendo un incollaggio istantaneo anche in inverno o nelle stagioni umide.
3. Bordi scheggiati e bave durante il taglio 600×600 mm
Il problema:Quando si tagliano pannelli di grandi dimensioni da 1200×2400 mm in piastrelle da 600×600 mm, i bordi del gesso appaiono ruvidi, fessurati o presentano una pellicola in PVC strappata.
Cause principali:
Lame della sega smussate o profilo dei denti errato.
Velocità non sincronizzata tra il nastro trasportatore e la troncatrice.
Soluzioni:
Selezionare le lame per sega adeguate:Utilizzare ultrasottile e ad alta densitàLame per sega in lega TCT (Tungsten Carbide Tipped).da 100 a 120 denti studiati specificatamente per tavole laminate. Affilare o sostituire le lame regolarmente.
Controllare la sincronizzazione dei servi:Su un automaticoAttrezzature per la produzione di soffitti in gesso PVC 600x600linea, verificare che i parametri dell'encoder e del servo tracking siano calibrati correttamente in modo che la sega tagli in modo pulito senza trascinare la tavola.
4. Deviazione della dimensione diagonale (piastrelle fuori quadrato)
Il problema:I pannelli finiti misurano 600 mm sui lati, ma le due diagonali non sono uguali, causando spazi vuoti di installazione nelle griglie del soffitto con barre a T.
Cause principali:
Le guide laterali sono allentate o usurate, consentendo al pannello di inclinarsi durante il taglio longitudinale.
Soluzioni:
Ispezionare e serrare i rulli di posizionamento laterali prima di ogni turno.
Verificare l'ortogonalità di 90 gradi del portale a taglio trasversale utilizzando una squadra di precisione in acciaio durante la manutenzione settimanale di routine.
Per mantenere la linea di produzione al massimo dell'efficienza, gli operatori dovrebbero seguire questa rapida routine quotidiana:
Prima del turno:Pulisci i sacchetti di raccolta della polvere, controlla la pressione del compressore d'aria (0,6–0,8 MPa) e controlla l'affilatura della lama della sega.
Durante il turno:Monitorare la viscosità della colla e controllare le diagonali delle piastrelle finite ogni 500 pezzi.
Dopo il turno:Lavare accuratamente i rulli incollatori con acqua pulita per evitare accumuli di colla secca.